海口帆津五金工业冲压五金件加工工艺与精度控制技术解析
📅 2026-10-28
🔖 海口帆津五金有限责任公司:工业五金配件,建筑紧固件,冲压五金件,家装五金批发
冲压五金件的精度,往往在模具落刀的那一刻就已决定了大半。海口帆津五金有限责任公司在工业五金配件的生产中,将工艺参数与过程控制视为两条并行的主线,二者缺一不可。
工艺路线与关键参数
以Q235冷轧板与304不锈钢薄板为主力材料,冲压工序通常按落料→冲孔→折弯→整形排布。料厚0.5–3.0mm区间内,冲裁间隙控制在料厚的6%–9%,折弯回弹角依据材料屈服强度预留0.5°–2°补偿。对于建筑紧固件类产品,孔位公差稳定在±0.05mm,折弯角度偏差不超过±0.3°。
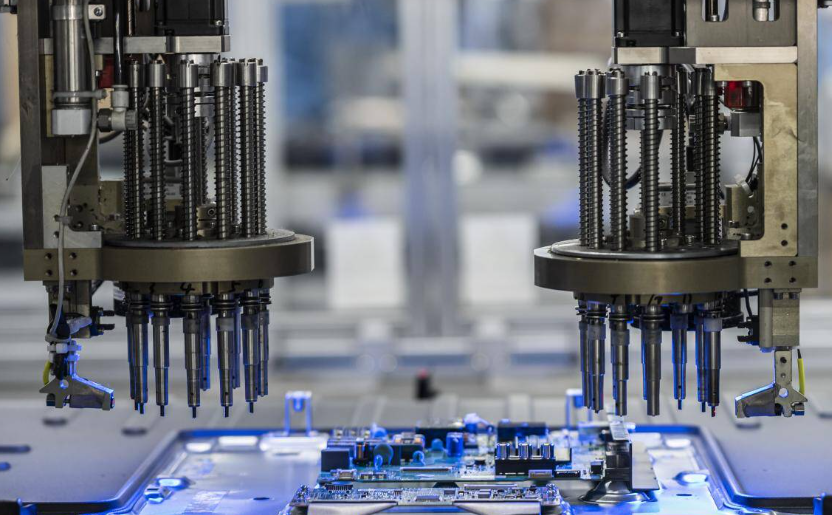
精度控制的三个着力点
- 模具刃口维护:每冲压8–10万次进行刃口研磨,避免毛刺高度超过0.05mm;
- 送料同步性:采用伺服送料,节距误差控制在±0.02mm以内;
- 首件与巡检:首件三坐标检测,批量中每500件抽检一次关键尺寸。
实际操作中有两点容易被忽视:一是板材轧制方向对折弯开裂的影响,排样时应使弯曲线与轧制方向垂直;二是冲压油膜厚度,过薄会加剧模具磨损,过厚则影响后续焊接与涂装附着力。
常见问题集中在毛刺超标与折弯回弹偏大。前者多为间隙不均或刃口钝化所致,后者可通过调整下模圆角与保压时间改善。海口帆津五金有限责任公司:工业五金配件,建筑紧固件,冲压五金件,家装五金批发——这些品类对尺寸一致性的要求各有侧重,工艺参数需按件调整而非一刀切。
把模具状态、材料批次与检测数据串成可追溯的闭环,精度才不是偶然结果。这也是海口帆津五金在冲压五金件加工中始终坚持的作业逻辑。