工业五金配件冲压工艺精度控制与模具维护技术要点解析
📅 2026-09-10
🔖 海口帆津五金有限责任公司:工业五金配件,建筑紧固件,冲压五金件,家装五金批发
冲压精度失控?先别急着调模具
在工业五金配件的批量生产中,冲压件尺寸偏差超过±0.05mm,往往不是模具“坏了”,而是**工艺窗口**发生了漂移。海口帆津五金有限责任公司的技术团队在服务建筑紧固件客户时发现,约70%的精度投诉源于材料回弹补偿不足或压边力波动,而非模具磨损。今天不谈空泛的“质量管理”,只讲三个可落地的控制要点。
一、分点论述:从参数到维护的四个关键环节
- 材料批次一致性验证:每批冷轧板或镀锌板的屈服强度波动可达30MPa。进料时务必抽检硬度,并在冲压工艺卡上标注该批次的回弹补偿系数。否则,同一套模具换卷料后,冲压五金件的孔径会忽大忽小。
- 模具间隙的动态监控:对于厚度2.0mm的SPCC板材,凸凹模单边间隙建议控制在0.08-0.10mm。但热胀冷缩和高速冲压的温升会改变实际间隙。建议每生产5000件,用塞尺或激光检测仪复测一次关键工位间隙。
- 润滑与冷却的量化管理:家装五金批发订单量大,常采用每分钟80次的连续冲裁。此时若使用粘度低于32cSt的冲压油,模具凸模温度会快速超过80℃,导致刃口退火。必须有流量计控制油量,而非凭感觉“多加点”。
- 模具刃磨周期的科学判定:别只看冲压次数。观察毛刺高度超过0.03mm,或冲裁面光亮带比例低于板厚的1/3时,立即刃磨。每次刃磨量0.02-0.03mm为宜,并去除WEDM(线切割)产生的白层。
二、案例说明:建筑紧固件防滑齿冲压的实战调整
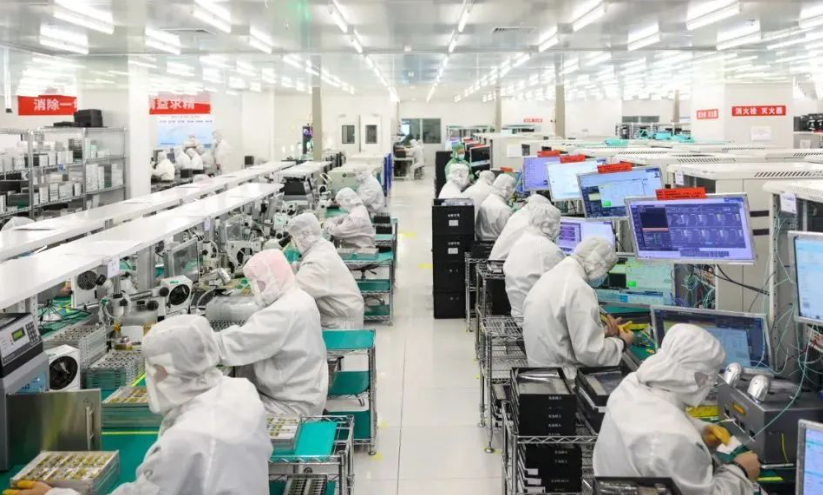
去年,我司为一家海南本地建筑紧固件厂商优化过一款防滑垫圈。该产品要求齿高公差±0.02mm,但连续模生产时齿顶塌角率高达15%。排查发现,问题不在凸模强度,而在于**卸料板弹簧压力衰减**——用了2万次后,弹簧力从初始的1.2kN降至0.8kN,导致齿部材料在成形时发生不规则流动。我们更换为氮气弹簧并增加压力传感器后,塌角率稳定在2%以内。这个案例说明,维护模具的辅助机构往往比修整工作型面更重要。
三、维护策略:从“事后维修”转向“状态预判”
对于海口帆津五金有限责任公司所服务的工业五金配件及冲压五金件客户,我们建议建立三项基础记录:模具温度曲线、冲床下死点位置漂移值、废料形状变化照片。废料若从卷曲状变为平直状,通常意味着凸模刃口已钝化。通过每周对比这些数据,可将模具的意外停机时间减少约40%。此外,每月对模架导柱的平行度进行校准(要求≤0.003mm/100mm),是保证多工位连续模稳定性的基石。
冲压工艺的精度,本质上是设备、材料、模具三者博弈后的动态平衡。作为建筑紧固件和家装五金批发的专业供应商,海口帆津五金有限责任公司深知,唯有将工艺参数数字化、维护动作标准化,才能让每一批冲压五金件的质量曲线保持平直。如果您在模具维护或工艺调试中遇到具体难题,欢迎探讨——毕竟,现场的每一次数据波动,都是提升技术认知的契机。